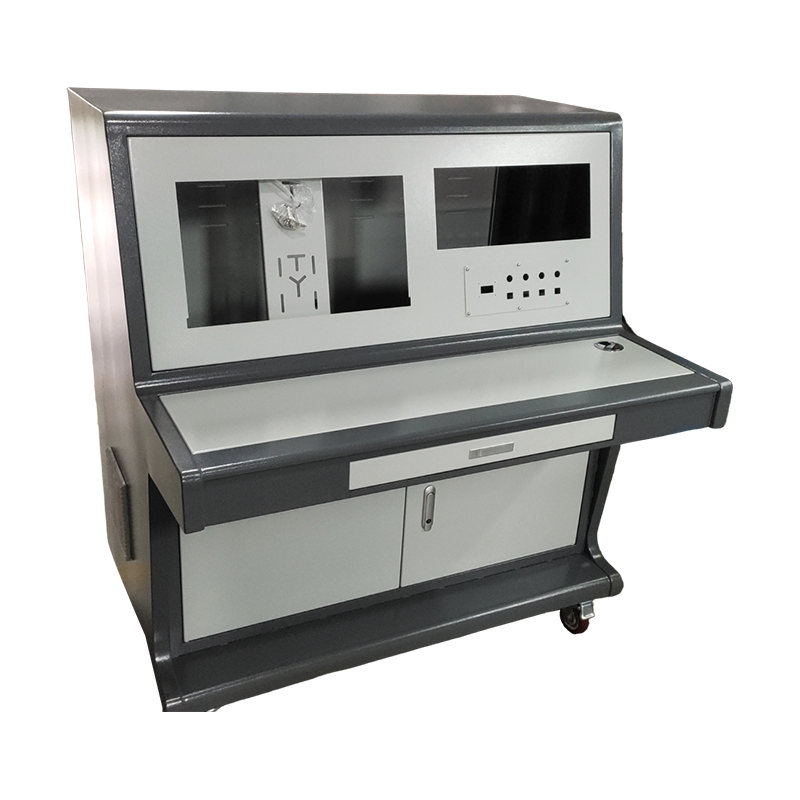
Dans le monde fabricant, les termes " traitement mécanique de la tôle " et l'estampage sont souvent utilisés de manière interchangeable, mais ils représentent des approches distinctes avec des capacités, des structures de coûts et des applications différentes. Comprendre la différence entre la fabrication de tôles et l'emboutissage est essentiel pour les ingénieurs, les spécialistes des achats et les concepteurs de produits qui doivent équilibrer précision, volume et budget. Bien que les deux commencent avec des tôles plates, leurs chemins divergent considérablement en termes d'outillage, de complexité et de pièces finales qu'ils produisent. Cet article fournit une comparaison technique approfondie, explorant les principes fondamentaux, les équipements et les facteurs décisionnels qui concernent chaque processus.
La distinction fondamentale réside dans leur philosophie opérationnelle : l'emboutissage est un processus à grete vitesse piloté par des matrices, conçu pour produire de grands volumes de pièces identiques avec une intervention minimale de l'opérateur, tandis que la fabrication englobe une suite flexible de techniques soustractives et de formage idéales pour les volumes faibles à moyens et les géométries personnalisées. Ce guide décomposera ces différences sur plusieurs dimensions, depuis les coûts d'outillage et les délais de livraison jusqu'aux considérations matérielles et opérations secondaires, vous fournissant les connaissances nécessaires pour sélectionner l'itinéraire de fabrication optimal pour votre prochain projet.
Pour apprécier les différences, il est essentiel de définir au préalable chaque processus avec précision. Estampage de tôle est un processus de fabrication à grande vitesse qui utilise une presse et un outillage spécialisé, appelé matrice, pour transformer des tôles plaques en formes spécifiques. La matrice contient l'image négative de la pièce souhaitée et la presse applique une force immense pour couper, pince ou donner au métal cette forme en un seul coup ou une série de coups. Ce processus est hautement reproductible et peut produire des milliers de pièces par heure, ce qui en fait l’épine dorsale d’une production en grand volume.
En revanche, fabrication de tôle fait référence à une catégorie plus large de techniques de fabrication qui impliquent la découpe, le pliage et l'assemblage de métal pour créer un produit fini. Contrairement à l'emboutissage, qui repose sur une seule matrice dédiée, la fabrication utilise une variété d'équipements tels que des découpeuses laser CNC, des presses pliées, des poinçons à tourelle et des postes de soudage. Cette flexibilité permet aux fabricants de travailler avec une plus large gamme de matériaux et d'épaisseurs, de créer des formes 3D complexes et d'incorporer des modifications de conception complexes sans avoir besoin d'un réoutillage fréquent [citation : 4]. Essentiellement, l’emboutissage est une méthode spécifique dans l’univers plus large de la fabrication, optimisée pour la vitesse et le volume, tandis que la fabrication est une boîte à outils polyvalente pour les pièces sur mesure et complexes.
La différence opérationnelle la plus significative entre l’emboutissage et la fabrication réside dans l’outillage requis. Les opérations d'emboutissage sont centrées autour matrices personnalisées , qui sont des outils usinés avec précision conçus spécifiquement pour une seule pièce. Ces matrices incluent souvent des fonctionnalités complexes telles que des poinçons, des pilotes et des dévêtisseurs pour effectuer plusieurs opérations, telles que le découpage, le perçage et le formage, en un seul coup de presse. Par exemple, une filière progressive peut transformer une bobine d'acier en un support fini à des cadences supérieures à 800 pièces par minute. Cependant, cette vitesse a un coût : le développement d'une matrice peut prendre de 12 à 20 semaines et coûter entre 10 000 et plus de 100 000 dollars, ce qui le rend peu pratique pour les petites séries ou les prototypes.
La fabrication, quant à elle, repose sur des équipements polyvalents et programmables. Les plus courants sont Découpeuses laser CNC and presses pliées . Les découpeuses laser utilisent un faisceau de grande puissance pour découper des formes complexes dans de la tôle avec une grande précision et sans avoir recours à un outillage dur [citation : 8]. Une presse pliée utilise ensuite un ensemble de poinçons et de matrices pour pincer la feuille découpée à plat dans la géométrie 3D finale. Ces machines étant programmables via des fichiers CAO, le passage d'une pièce à l'autre ne prend que quelques secondes, offrant une flexibilité inégalée. Par exemple, un fournisseur de services peut utiliser un laser de 4 000 watts pour couper de l'acier jusqu'à 1 pouce, suivi d'une presse pliée d'une capacité de 1 000 tonnes pour former des composants robustes [citation : 4]. Cette flexibilité est une caractéristique de fabrication de tôle sur mesure , permettant un prototypage et une itération de conception rapides.
La viabilité économique de chaque processus dépend fortement du volume de production et du cycle de vie des pièces. L'emboutissage excelle en termes d'économies d'échelle : l'investissement initial élevé en outillage est amorti sur un nombre massif de pièces, ce qui se traduit par un coût unitaire très faible. Pour les panneaux de carrosserie automobile, les boîtiers d'appareils électroniques grand public et les pièces d'appareils électroménagers, dont les volumes annuels peuvent dépasser 100 000 unités, l'estampage reste le champion incontesté. Le processus est également rapide, avec des temps de cycle mesurés en millisecondes, ce qui réduit directement les coûts de main-d'œuvre par pièce.
La fabrication, à l’inverse, offre une barrière à l’entrée plus faible. Sans outillage dur requis pour la découpe, un projet peut commencer avec un investissement initial minimal. Cela le rend économiquement viable pour des quantités aussi faibles qu'une ou deux unités pour les prototypes, jusqu'à plusieurs milliers d'unités pour les prototypes. fabrication de tôle de précision projets. Bien que le coût unitaire soit plus élevé que celui de l’estampage en raison de temps de cycle plus lents et d’une main-d’œuvre plus manuelle, cela est souvent compensé par l’élimination des coûts de matrice. Pour les technologies émergentes, telles que le processus de tôlerie à base d'origami (OSM), une étude a révélé que de nouvelles méthodes de fabrication pourraient réduire la consommation d'énergie jusqu'à 94 % et les émissions de CO2 de 92 % par rapport à l'estampage traditionnel [citation :7][citation :12]. Cela montre à quel point fabrication de tôle peut également offrir des avantages en matière de durabilité.
Une règle empirique clé de l’industrie : pour des quantités inférieures à 5 000 pièces, la fabrication est presque toujours plus rentable. Pour des quantités supérieures à 10 000 pièces, l’emboutissage devient généralement le choix économique, notamment pour les matériaux de faible épaisseur.
D'un point de vue technique, chaque processus possède des atouts et des limites inhérentes qui influencent la conception des pièces. L'emboutissage est exceptionnellement efficace pour créer des pièces plaques ou moyennement formées avec une grande précision. Par exemple, le découpage fin, une forme spécialisée d'estampage, peut atteindre des tolérances aussi serrées que ± 0,0005 pouces et produire des pièces avec des bords lisses et sans bavures, éliminant souvent le besoin de finition secondaire [citation : 5]. L'emboutissage peut également gérer des aciers à haute résistance et des opérations complexes dans la matrice telles que le taraudage, le rivetage et le soudage, condensant ainsi ce qui serait un assemblage en plusieurs étapes en une seule ligne de presse.
La fabrication présente cependant l’avantage lorsqu’il s’agit de créer des géométries 3D profondes, complexes ou hautement personnalisées. Une presse pliée CNC peut créer des coudes avec des angles précis et, en utilisant un outillage spécialisé, elle peut former des canaux, des cylindres et d'autres formes complexes. Les découpeuses laser peuvent traiter une large gamme de matériaux, de l'aluminium souple au titane dur, et peuvent couper des épaisseurs allant jusqu'à 1 pouce ou plus [citation : 14]. La fabrication est également idéale pour les pièces nécessitant des assemblages intégrés, comme un boîtier nécessitant des supports, des charnières et des inserts filetés soudés dessus. Cette polyvalence est une caractéristique de fabrication métallique sur mesure , où le processus peut être adapté aux spécifications exactes du projet.
Choisir entre la fabrication et l’emboutissage est une décision stratégique influencée par de multiples facteurs. Le plus critique est le volume de production, mais d’autres considérations, telles que le type de matériau, la complexité des pièces et le délai de mise sur le marché, sont tout aussi importantes. Pour le prototypage, où les changements de conception sont fréquents et les volumes sont faibles, fabrication de tôle sur mesure est clairement le gagnant. Sa flexibilité permet aux ingénieurs d'itérer rapidement, de tester la forme, l'ajustement et la fonction sans encourager le coût et le temps de développement des matrices.
Pour la production en grand volume de modèles matures, l’estampage est souvent la méthode la plus rentable et la plus cohérente. Les applications telles que les pièces de châssis automobile, les composants de disque dur d'ordinateur et les connecteurs électriques sont presque exclusivement fabriqués par estampage en raison de la nécessité d'une cohérence extrême et d'un faible coût unitaire. Toutefois, la décision n’est pas toujours binaire. Beaucoup services de fabrication de tôle proposer des solutions hybrides, utilisant la fabrication du prototype initial ou un outillage de pont à faible volume, puis passant à l'emboutissage une fois la conception finalisée et la demande croissante. Cette approche progressive peut minimiser les risques et optimiser les flux de trésorerie.
La principale différence réside dans l’outillage et l’approche. L'emboutissage utilise des matrices personnalisées coûteuses pour créer rapidement de grands volumes de pièces. La fabrication utilise des équipements flexibles et programmables comme des découpeuses laser et des presses pliées, ce qui la rend idéale pour les petits volumes et les pièces personnalisées [citation : 2].
Choisissez la fabrication pour les prototypes, les séries de production faibles à moyennes (généralement moins de 10 000 pièces) ou lorsque votre pièce a une géométrie complexe qui nécessite plusieurs opérations comme la découpe, le pliage et le soudage. La fabrication est également privilégiée lorsque des modifications de conception sont attendues.
Oui, pour des volumes très importants, le faible coût unitaire de l’emboutissage le rend généralement moins cher malgré l’investissement élevé en outillage. Le seuil de rentabilité varie, mais pour les volumes dépassant 50 000 à 100 000 pièces, l'emboutissage est généralement l'option la plus économique.
Bien que l’estampage puisse traiter des matériaux plus épais, il est plus économique et efficace pour les feuilles hachées, généralement jusqu’à 1/4 de pouce. Pour les plaques plus épaisses ou les matériaux de gros calibre, les méthodes de fabrication telles que la découpe au laser et le formage par presse pliée sont plus appropriées [citation : 10].
Les deux processus peuvent atteindre une haute précision. Le fineblanking (une méthode d'estampage) peut atteindre des tolérances de ± 0,0005 pouces [citation : 5]. La fabrication de précision à l'aide d'équipements CNC peut généralement contenir ± 0,005 pouces, certains processus avancés permettant d'obtenir des tolérances plus strictes.


La variété des modèles répond aux besoins de développement de diverses régions du monde.
Boîtier électrique AE en acier au carbone revêtu par pulvérisation
Panneau de commande en trois parties
Armoire personnalisée non standard en acier au carbone avec revêtement par pulvérisation
Panneau de commande mobile personnalisé non standard
Établi de pulvérisation en acier au carbone personnalisé non standard
Équipement de nettoyage par ultrasons personnalisé non standard
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Route n° 2 Qida, route n° 1 Shunqi, rue Yuqi, district de Huishan, ville de Wuxi, province du Jiangsu, Chine